Daftar Isi
- Pengertian Kawat Las dan Cara Kerja Las Listrik
-
Cara Las Listrik yang Baik dan Benar
- 1. Pilih Elektroda yang Sesuai Material
- 2. Setel Arus (Ampere) dengan Benar
- 3. Bersihkan Material Sebelum Dilas
- 4. Nyalakan Busur dengan Teknik yang Benar
- 5. Jaga Jarak Busur (Arc Length)
- 6. Atur Sudut Elektroda dengan Tepat
- 7. Gerakan Tangan Stabil dan Konsisten
- 8. Biarkan Slag Dingin Sebelum Dibersihkan
- 9. Gunakan APD Lengkap (Wajib)
- Pentingnya Memilih Kawat Las Elektroda yang Tepat
- Kesimpulan
- FAQs
Las listrik merupakan salah satu metode pengelasan yang banyak digunakan dalam pekerjaan konstruksi, fabrikasi logam, hingga kebutuhan bengkel. Teknik ini memanfaatkan energi listrik untuk menghasilkan panas yang dapat mencairkan logam dan menyatukan dua bagian material.
Salah satu metode yang umum digunakan adalah SMAW (Shielded Metal Arc Welding), yaitu pengelasan menggunakan elektroda terbungkus atau kawat las elektroda. Agar menghasilkan sambungan yang kuat dan rapi, proses pengelasan perlu dilakukan dengan teknik serta pemilihan elektroda yang tepat.
Lantas, bagaimana cara las listrik yang baik dan benar? Berikut panduannya.
Pengertian Kawat Las dan Cara Kerja Las Listrik
Kawat las adalah material habis pakai (welding consumable) yang berfungsi sebagai elektroda atau bahan pengisi (filler metal) dalam proses pengelasan. Material ini membantu menyatukan dua atau lebih bagian logam melalui proses pemanasan dan pencairan hingga membentuk sambungan.
Pada metode SMAW (Shielded Metal Arc Welding), kawat las berbentuk elektroda yang terdiri dari inti logam dan lapisan fluks. Inti logam berfungsi sebagai penghantar arus sekaligus bahan pengisi sambungan, sedangkan lapisan fluks membantu melindungi area pengelasan dari kontaminasi udara selama proses berlangsung.
Saat ujung elektroda didekatkan ke benda kerja, busur listrik akan terbentuk dan menghasilkan panas untuk mencairkan logam dasar serta elektroda. Setelah mendingin, logam yang mencair akan membentuk sambungan las.
Cara Las Listrik yang Baik dan Benar
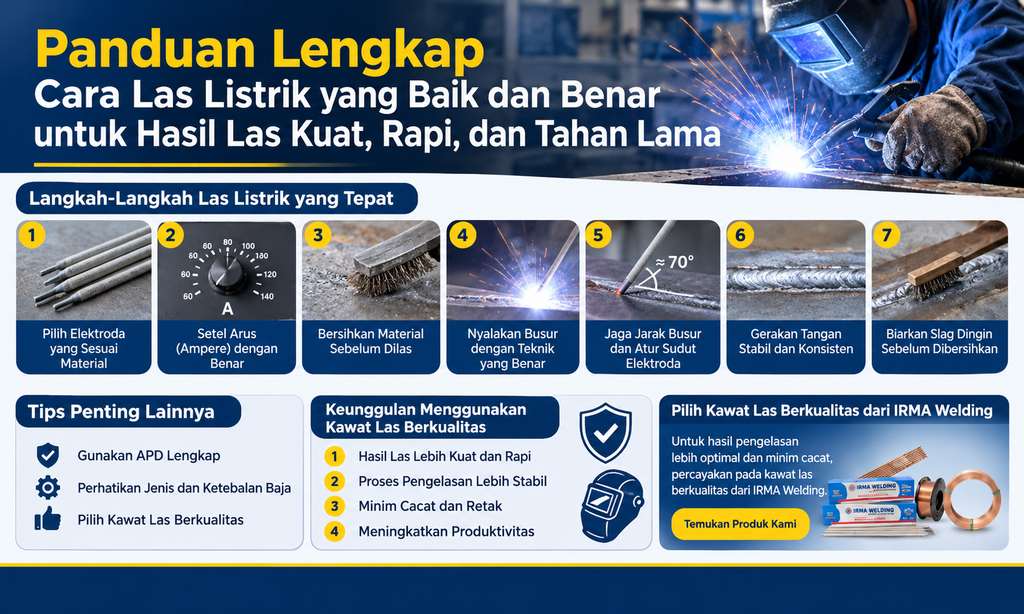
Untuk mendapatkan hasil pengelasan yang optimal, perhatikan beberapa tahapan berikut.
1. Pilih Elektroda yang Sesuai Material
Gunakan elektroda berdasarkan jenis material, ketebalan benda kerja, posisi pengelasan, dan kebutuhan kekuatan sambungan. Perhatikan pula klasifikasi elektroda serta rekomendasi penggunaannya.
Sebagai contoh, elektroda E6013 umumnya digunakan untuk pengelasan baja karbon rendah atau mild steel. Sementara itu, E7018 merupakan elektroda low-hydrogen yang digunakan untuk aplikasi dengan persyaratan mekanis tertentu.
2. Setel Arus (Ampere) dengan Benar
Pengaturan arus listrik memengaruhi kestabilan busur, penetrasi, dan bentuk hasil las. Arus yang terlalu rendah dapat menyebabkan elektroda mudah menempel, sedangkan arus terlalu tinggi berisiko menimbulkan percikan berlebih dan cacat pengelasan.
Sesuaikan ampere dengan diameter elektroda, posisi pengelasan, serta rekomendasi pada kemasan atau lembar data teknis produk.
3. Bersihkan Material Sebelum Dilas
Pastikan permukaan logam bebas dari karat, minyak, cat, air, dan kotoran lainnya. Permukaan yang bersih membantu proses peleburan berlangsung lebih baik serta mengurangi risiko porositas dan kontaminasi pada sambungan.
4. Nyalakan Busur dengan Teknik yang Benar
Busur listrik dapat dinyalakan menggunakan teknik menggores (scratch) atau mengetuk ringan (tapping) ujung elektroda pada benda kerja. Setelah busur terbentuk, segera angkat elektroda secukupnya agar tidak menempel dan pertahankan busur tetap stabil.
5. Jaga Jarak Busur (Arc Length)
Jarak antara ujung elektroda dan permukaan benda kerja perlu dijaga agar busur tidak terlalu panjang maupun terlalu pendek. Busur yang terlalu panjang dapat meningkatkan percikan dan membuat hasil las tidak stabil, sedangkan busur terlalu pendek berisiko menyebabkan elektroda menempel.
6. Atur Sudut Elektroda dengan Tepat
Sesuaikan sudut elektroda dengan posisi dan jenis sambungan. Pertahankan sudut kerja serta sudut arah gerak secara konsisten agar distribusi logam las merata dan bentuk jalur las lebih terkontrol.
7. Gerakan Tangan Stabil dan Konsisten
Gerakkan elektroda dengan kecepatan yang sesuai. Gerakan terlalu cepat dapat menghasilkan jalur las yang tipis, sedangkan gerakan terlalu lambat berpotensi menyebabkan penumpukan logam dan panas berlebih. Gunakan pola gerakan sesuai kebutuhan sambungan dan prosedur pengelasan.
8. Biarkan Slag Dingin Sebelum Dibersihkan
Setelah pengelasan selesai, biarkan terak atau slag mendingin sebelum dibersihkan menggunakan palu terak dan sikat kawat. Untuk pengelasan beberapa lapisan (multi-pass), bersihkan slag di antara setiap lapisan agar tidak terjebak dalam sambungan.
9. Gunakan APD Lengkap (Wajib)
Keselamatan harus menjadi prioritas selama pengelasan. Gunakan helm las dengan tingkat perlindungan yang sesuai, sarung tangan khusus, pakaian pelindung, dan sepatu keselamatan. Pastikan area kerja memiliki ventilasi memadai serta jauh dari bahan mudah terbakar.
Periksa juga kondisi kabel, konektor, dan mesin las sebelum digunakan. Hindari bekerja di area basah tanpa perlindungan kelistrikan yang sesuai.
Pentingnya Memilih Kawat Las Elektroda yang Tepat
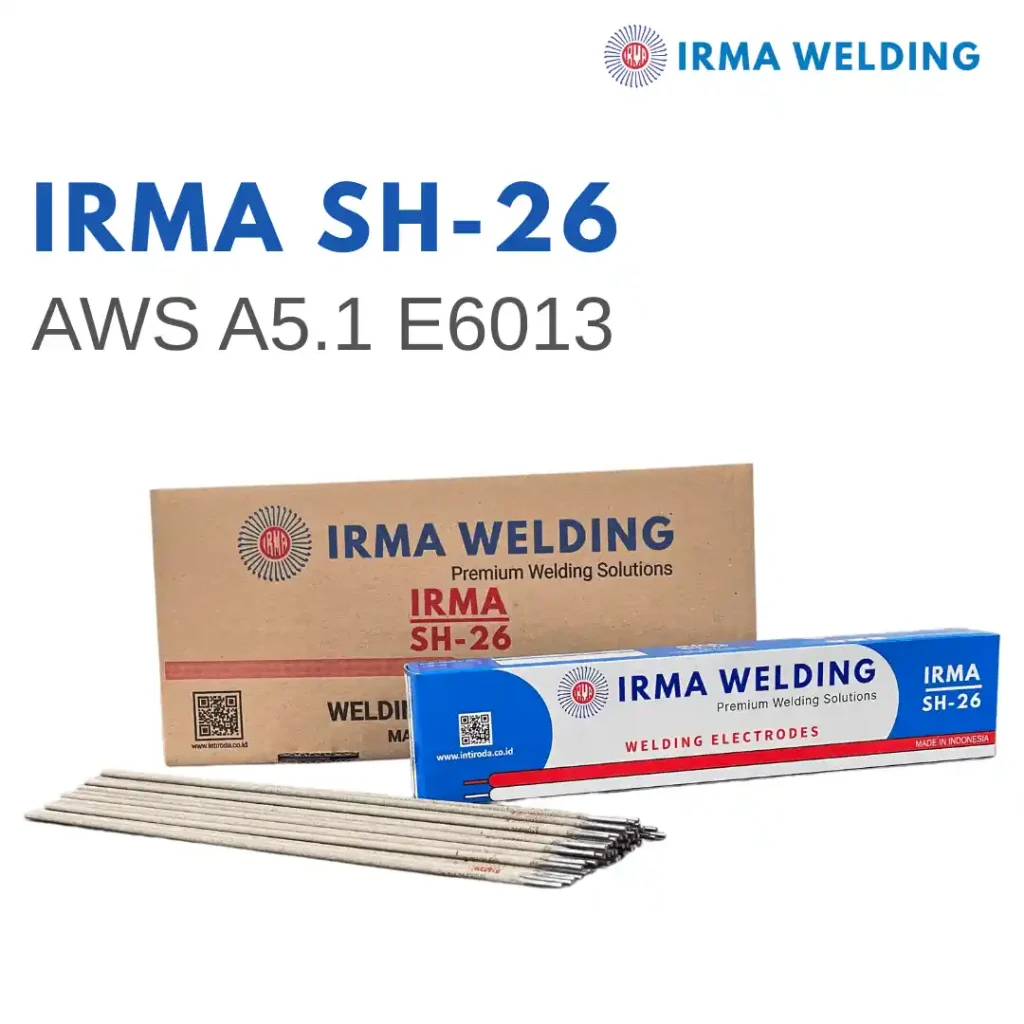
Selain teknik pengelasan, kualitas elektroda turut memengaruhi hasil pekerjaan. Karena itu, penting untuk memilih produk yang memiliki spesifikasi jelas dan sesuai dengan kebutuhan aplikasi.
IRMA Welding, merek welding consumables dari PT Intiroda Makmur, menghadirkan beberapa pilihan elektroda SMAW untuk kebutuhan pengelasan baja karbon.
Salah satunya adalah IRMA SH-26 (E6013), elektroda tipe rutile yang dirancang untuk mild steel. Produk ini memiliki karakteristik busur stabil, mudah dinyalakan kembali, percikan rendah, serta slag yang mudah dibersihkan. Karakteristik tersebut menjadikannya pilihan untuk berbagai pekerjaan pengelasan umum.
Untuk kebutuhan yang lebih spesifik, tersedia pula IRMA SH-7018-1 (E7018-1H4R), yaitu elektroda low-hydrogen untuk aplikasi yang membutuhkan ketangguhan dan ketahanan terhadap retak. Pemilihannya tetap perlu mengikuti spesifikasi teknis dan persyaratan pekerjaan.
Produk IRMA Welding dikembangkan dan diproduksi di Tangerang, Indonesia, dengan pengendalian kualitas mulai dari pemilihan bahan baku hingga pemeriksaan produk akhir.
Kesimpulan
Cara las listrik yang baik dan benar tidak hanya bergantung pada keterampilan mengoperasikan mesin, tetapi juga pada persiapan material, pengaturan arus, teknik menjaga busur, dan pemilihan elektroda yang sesuai.
Dengan menerapkan prosedur pengelasan yang tepat serta menggunakan kawat las elektroda sesuai kebutuhan, hasil sambungan dapat lebih terkontrol dan memenuhi persyaratan pekerjaan. Pastikan selalu mengikuti lembar data teknis produk dan prosedur pengelasan yang berlaku, terutama untuk sambungan struktural atau pekerjaan berisiko tinggi.
FAQs
1. Apa yang dimaksud dengan las listrik?
Las listrik adalah proses penyambungan logam menggunakan panas dari energi listrik. Salah satu metode yang umum digunakan adalah SMAW dengan elektroda terbungkus.
2. Elektroda apa yang cocok untuk pemula?
E6013 sering digunakan untuk pekerjaan pengelasan umum karena karakteristik busurnya relatif mudah dikendalikan. Namun, pemilihannya tetap harus disesuaikan dengan material dan kebutuhan pekerjaan.
3. Mengapa hasil las sering berlubang atau berpori?
Porositas dapat disebabkan oleh permukaan material yang kotor, kelembapan elektroda, perlindungan busur yang kurang baik, atau teknik pengelasan yang tidak tepat.
4. Berapa ampere yang tepat untuk las listrik?
Pengaturan ampere bergantung pada diameter dan jenis elektroda, posisi pengelasan, serta ketebalan material. Gunakan rekomendasi parameter dari produsen elektroda sebagai acuan.